Как подготовить старый образец для изготовления точной замены
Опубликовано: 16.10.2026
Выход из строя критически важного узла всегда застает врасплох. Ситуация становится особенно сложной, когда сломанная деталь относится к нестандартному оборудованию, а заводская документация безвозвратно утеряна или никогда не существовала в доступном виде. Единственным ориентиром для восстановления работоспособности механизма остается физический остаток детали, лежащий на рабочем столе. Чтобы по этому изношенному фрагменту изготовили полноценный и точный аналог, необходимо грамотно перенести всю геометрическую и конструкционную информацию на бумагу или в цифровой формат.
Первичная оценка: понимание исходного состояния
Прежде чем хвататься за штангенциркуль или фотоаппарат, следует внимательно изучить сам образец. Степень износа определяет подход к снятию размеров. Если деталь имеет явные деформации, выкрошенные края или стертые поверхности, прямое измерение даст искаженный результат. Необходимо мысленно реконструировать утраченные элементы, опираясь на симметрию уцелевших участков, следы трения и посадочные места в ответных частях механизма.
Уточнить возможности изготовления и подбора можно в разделе «варианты амортизаторов для спецтехники». Сравнение по фотографии без замеров не обеспечивает точного подбора.
Ключевая задача на этом этапе — отделить конструктивные размеры от эксплуатационных повреждений. Царапина на рабочей поверхности не должна увеличивать номинальный диаметр в замерах, а разбитый край зуба не должен уменьшать расчетное межосевое расстояние.
Правила фотографирования изношенной детали
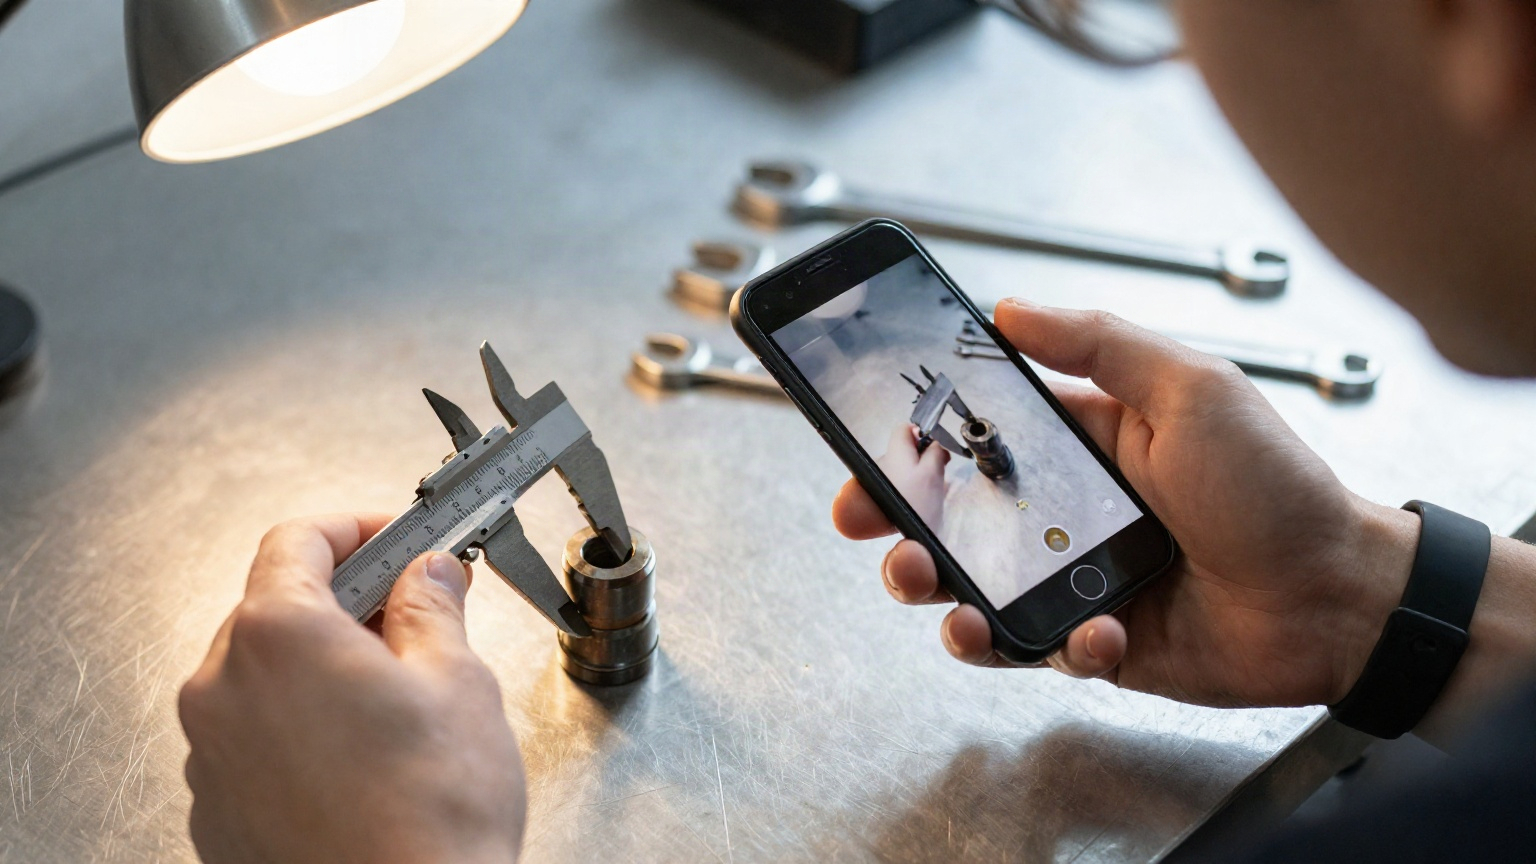
Качественные снимки часто говорят производителю больше, чем сухие цифры. Фотографии передают текстуру, характер разрушения и особенности конструкции, которые легко упустить при ручном обмере. Но снимать деталь «на коленке» бессмысленно — информация должна быть считываемой.
Подготовка и освещение
Перед съемкой образец необходимо очистить от грязи, масляных подтеков и стружки. Наслоения смазки скрывают микрорельеф и переходы между фасками, а металлическая стружка искажает контуры. Освещение должно быть рассеянным, без резких теней, скрывающих выемки, и без бликов на полированных поверхностях. Идеально подходит дневной свет из окна или пара источников с мягкими отражателями.
Ракурсы и масштаб
Минимальный набор снимков включает:
- Общий план детали с нескольких сторон (спереди, сверху, сбоку), чтобы оценить пространственную форму.
- Снимки торцов и внутренних полостей, если деталь полая или имеет ступенчатые отверстия.
- Макро-кадры ключевых зон: резьбовых участков, шлицев, сварных швов, мест износа и выкрашивания.
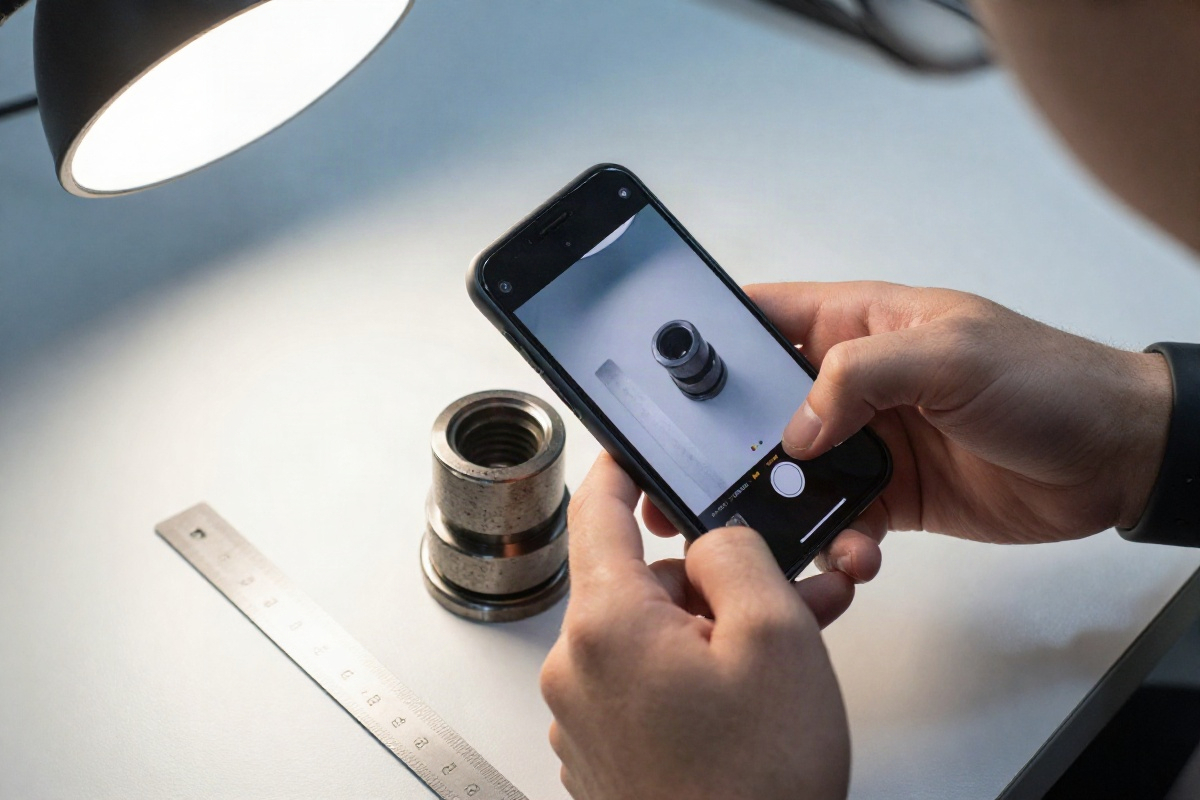
Критически важное правило — наличие масштабной линейки на каждом кадре. Рядом с деталью кладется измерительный инструмент или графическая шкала. Это позволяет при анализе снимка пересчитать пиксели в реальные миллиметры и проверить заявленные размеры.
Фотографии с размерами позволяют точнее обсуждать замену, особенно когда оригинального артикула нет. Дополнительный пример такого подхода — сравнение оригинального амортизатора с заменой.Снятие размерных характеристик: инструмент и методика
Для получения достоверных данных требуется подходящий мерительный инструмент. Штангенциркуль с ценой деления 0,1 мм годится для грубых прикидок, но для точных деталей нужен инструмент с точностью 0,02 мм или микрометр. Глубиномером измеряют глухие отверстия, а резьбомерами определяют шаг резьбы.
Борьба с овальностью и конусностью
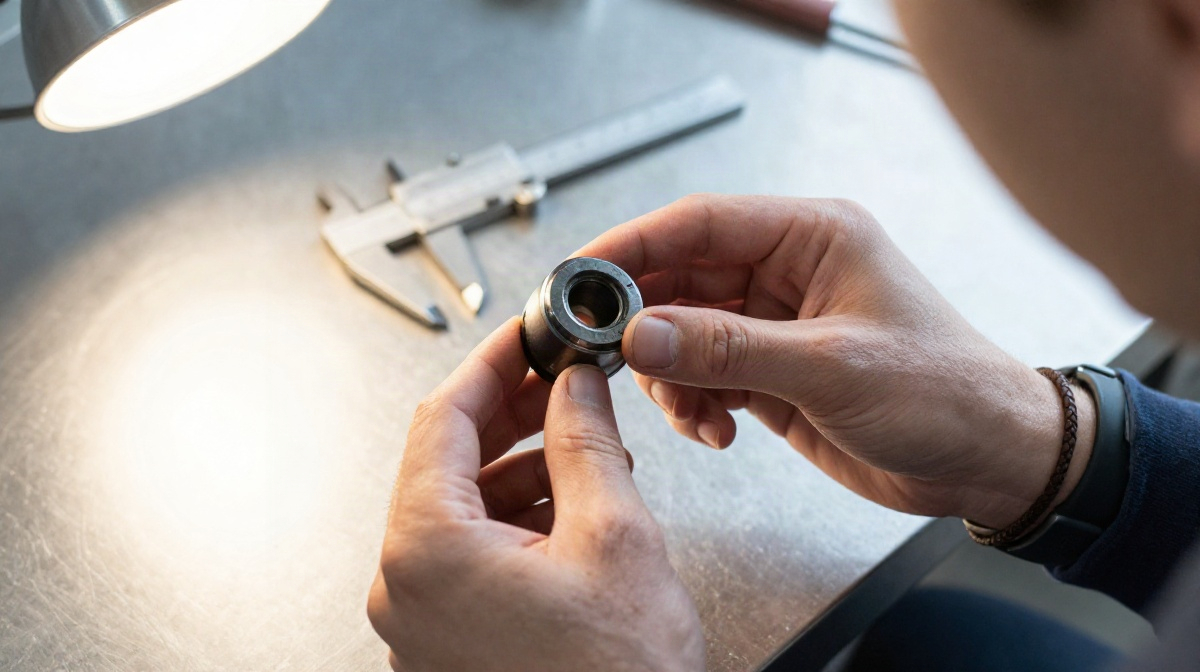
Изношенная деталь редко сохраняет идеальную цилиндрическую форму. Вращающиеся элементы приобретают овальность, а поступательно движущиеся — конусность. Чтобы вычислить исходный диаметр, измерения проводят минимум в двух взаимно перпендикулярных плоскостях и в нескольких сечениях по длине. За базу принимают наименее изношенный участок — например, зону под сальником или в районе неработающего буртика.
Принцип реконструкции: за номинальный размер принимается среднее арифметическое между максимальным и минимальным измеренным значением в наименее поврежденной зоне, округленное до ближайшего стандартного значения по ГОСТ или системе допусков.
Резьбы и посадочные места
Определение параметров резьбы по старому образцу требует особой щепетильности. Наружный диаметр резьбы измеряется штангенциркулем, а шаг — резьбомером. Если резьба повреждена, шаг можно определить, приложив к ней лист бумаги и прокатив деталь по нему — отпечаток даст возможность измерить расстояние между витками линейкой. Для внутренних резьб используется слепок из пластилина или силикона, который затем обмеривается как наружная резьба.
Специфические замеры для типовых конструктивных элементов
Различные классы деталей требуют своего набора контрольных параметров. Универсального чек-листа не существует, но есть типовые сценарии.
| Тип элемента | Ключевые замеры | На что обратить внимание |
|---|---|---|
| Валы и оси | Диаметры шеек, длины ступеней, радиусы галтелей, размеры шпоночных пазов | Галтели (переходы) часто бывают стертыми; радиус скругления критичен для усталостной прочности |
| Втулки и bushings | Наружный и внутренний диаметр, длина, наличие и размер масляных канавок | Внутренний диаметр после длительной работы всегда разбит, требует корректировки натяга при прессовке |
| Уплотнения и эластомеры | Внутренний/наружный диаметр, сечение, твердость по Шору | Резина со временем дает усадку и деформируется; замер сечения лучше вести по слепку канавки |
| Рычаги и кронштейны | Межосевые расстояния, углы наклона, толщина основания | Деформация от ударных нагрузок; проверять параллельность отверстий |
Определение материала и термообработки
Геометрия — это только половина дела. Точная копия, изготовленная из неподходящего сплава, разрушится при первых же нагрузках. Если на образце нет клейма материала, приходится применять косвенные методы оценки.
- Проба на искру. Касание детали абразивным кругом дает пучок искр, цвет и форма которых характерны для разных марок стали.
- Оценка твердости. Царапание напильником разной закалки дает приблизительное представление о термообработке поверхности.
- Анализ условий работы. Если деталь работает на абразивный износ, вероятна закалка до высокой твердости. Если на удар — требуется вязкий материал с поверхностной цементацией.
Эластомерные компоненты, такие как полиуретановые втулки или резиновые подушки, требуют определения твердости. Если твердомера Шора нет под рукой, сравнивают сопротивление вдавливанию ногтя или стандартного предмета с известным образцом резины.
Оформление технического задания
Собранный массив данных нужно структурировать. Хаотичный набор фотографий и записей на салфетке гарантированно приведет к ошибкам в производстве. Оптимальный формат — эскизный чертеж с нанесенными размерами, дополненный пояснительной запиской.
На эскизе необходимо указать:
- Все номинальные размеры с допусками (если посадка известна или вычислена).
- Шероховатость рабочих поверхностей (обозначается стандартными треугольниками).
- Симметрию и соосность, если деталь имеет несколько отверстий.
- Предпочтительный материал и требуемую твердость.
К эскизу прикладывают отсортированные фотографии. Лучше всего переименовать файлы по логической схеме: «Деталь_Вал_ВидСверху.jpg», «Деталь_Вал_РезьбаМ16.jpg». Это избавит изготовителя от необходимости угадывать, где на снимке находится нужный элемент.
Когда старый образец не дает полной картины
Встречаются ситуации, когда фрагмент разрушен настолько, что часть геометрии безвозвратно утрачена. Например, отломана половина шестерни или вырван кусок фланца. В таких случаях изолированный обмер остатка бесполезен.
Выход заключается в переходе к макро-уровню. Необходимо измерять ответную деталь (то, с чем взаимодействовал разрушенный элемент) и корпусные посадочные места. Внутренний диаметр подшипниковой опоры, ширина паза направляющей, межосевое расстояние в редукторе — эти размеры задают жесткие рамки, внутри которых восстанавливается геометрия утраченной детали. Комбинация уцелевшего фрагмента и контр-замеров от сопряженных узлов позволяет синтезировать полноценную конструкцию.
Тщательная препарация старого образца, методичный подход к съемке и вдумчивая реконструкция износа превращают кусок поврежденного металла в надежный источник данных. Качество подготовки исходной информации напрямую определяет, сколько прослужит новая деталь и потребуется ли повторная подгонка на месте.


